Artykuł sponsorowany
Jak przyjąć dostawę oleju do magazynu bez pomyłki partii i warunków składowania
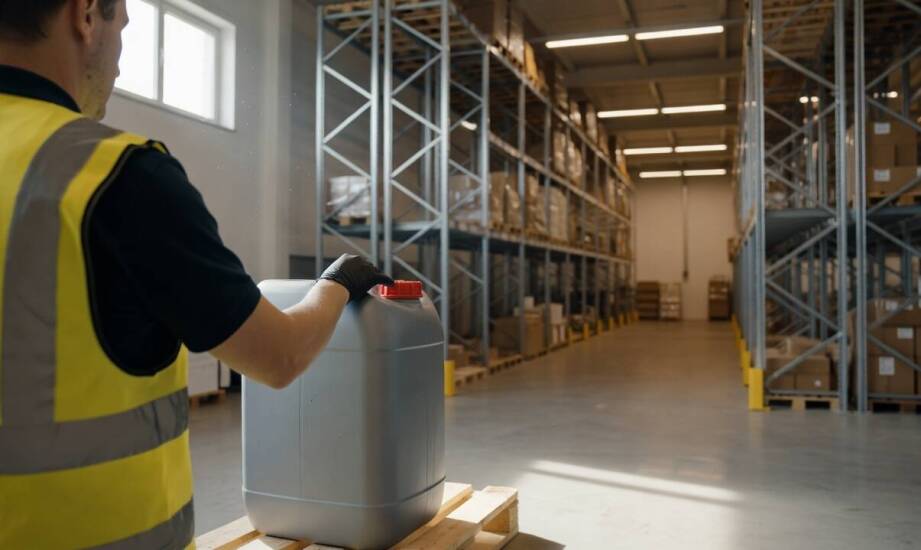
Proces przyjęcia dostawy środków smarnych do magazynu zaczyna się od ogólnej wizualnej oceny rozładowanej palety. Zewnętrzne folie stretch i zbiorcze kartony mogą prezentować się nienagannie, ale przed przeniesieniem poszczególnych kanistrów na regały pracownik musi potwierdzić kilka technicznych szczegółów. Brak uwagi w tym momencie często prowadzi do problemów z identyfikacją towaru w systemie informatycznym lub wydaniem niewłaściwego produktu klientowi. Prawidłowa procedura weryfikacyjna chroni magazyn przed wprowadzeniem na stan uszkodzonych partii, a także ułatwia późniejsze zarządzanie rotacją zapasów. Profesjonalne warsztaty samochodowe i floty transportowe oczekują dostaw w pełni zgodnych z rygorystyczną specyfikacją. Błąd przy odbiorze hurtowym niemal zawsze przenosi się na dalsze etapy obsługi mechaników, co generuje kosztowne reklamacje.
Przeczytaj również: Części zamienne do wózków widłowych - na co zwrócić uwagę przy wyborze?
Weryfikacja danych produkcyjnych i zgodności partii
Na każdym kanistrze producent umieszcza ścisły zestaw informacji umożliwiających pełną identyfikację konkretnej rozlewki. Numer partii produkcyjnej pozwala na dokładne śledzenie pochodzenia płynu na całej drodze dystrybucji, począwszy od zakładu przetwórczego aż po ostateczną półkę sklepową. Ta sekwencja znaków okazuje się wręcz niezbędna w przypadku ewentualnego wycofania wadliwego towaru z obrotu rynkowego. Obok numeru identyfikacyjnego pojawia się data produkcji, którą zazwyczaj nadrukowuje się na dnie, umieszcza pod główną etykietą lub nanosi trwałym drukiem bezpośrednio na szyjkę opakowania. W zależności od wewnętrznych standardów wytwórcy przyjmuje ona postać klasycznej daty kalendarzowej, długich ciągów alfanumerycznych lub pięciocyfrowego kodu juliańskiego. Rozszyfrowanie tego formatu wymaga znajomości numeru dnia w roku oraz ostatnich cyfr oznaczających bieżący rok produkcji.
Przeczytaj również: Regały magazynowe paletowe — jakie jest ich przeznaczenie?
Magazynier musi precyzyjnie zestawić odczytane z plastiku informacje z dokumentacją papierową towarzyszącą ładunkowi. Zgodność deklarowanej pojemności, zastosowanego formatu zamknięcia oraz oficjalnego kraju pochodzenia stanowi podstawę udanego przyjęcia towaru na stan magazynowy. Jeśli pracownik zauważy, że informacje widoczne na oznakowaniu oleju silnikowego rozmijają się w jakikolwiek sposób z dostarczonym listem przewozowym, rozbieżność ta wymaga wstrzymania przyjęcia i pilnego wyjaśnienia sytuacji z dostawcą. Przedsiębiorstwo handlowe nie powinno wprowadzać do wewnętrznego oprogramowania asortymentu o niejasnym statusie pochodzenia. Takie działanie skutecznie zaburza funkcjonowanie przyszłej procedury reklamacyjnej i utrudnia inwentaryzację. Dokładne sprawdzenie tych kilkunastu cyfr i liter zajmuje zaledwie chwilę, a eliminuje ryzyko późniejszych pomyłek logistycznych.
Przeczytaj również: Zabezpieczenie felg w Warszawie – czy warto?
Ocena stanu kanistra i warunki magazynowania
Samo potwierdzenie poprawności ciągu znaków nie wyczerpuje pełnego procesu rzetelnej weryfikacji nowej dostawy. Następnym niezbędnym krokiem jest fizyczna ocena stanu pojemników, w których znajduje się zaawansowana chemia warsztatowa. Kontrola jakościowa obejmuje dokładne sprawdzenie fabrycznych uszczelek pod kątem śladów nieautoryzowanej manipulacji. Wyraźne wgniecenia plastiku, głębokie zarysowania czy poluzowane pierścienie zabezpieczające pod korkiem wskazują na niewłaściwe traktowanie ładunku podczas załadunku lub szybkiego transportu. Nawet minimalne wycieki cieczy dyskwalifikują dany pojemnik, ponieważ kontakt substancji z wilgotnym powietrzem przyspiesza postępującą degradację bazy smarnej. Pełna integralność opakowania gwarantuje zachowanie pierwotnych właściwości fizykochemicznych produktu aż do momentu zerwania plomby przez mechanika.
Rozmieszczenie poprawnie przyjętego towaru na odpowiednich regałach zależy ściśle od wymogów środowiskowych panujących w hali magazynowej. Zamiast z góry kierować się sztywnymi przedziałami temperaturowymi z dawnych norm, warto dostosować warunki do zaleceń z aktualnej karty charakterystyki lub oficjalnej instrukcji danego producenta. Branżowe wytyczne wskazują najczęściej na bezpieczne przechowywanie pojemników w stałej temperaturze otoczenia, zazwyczaj w granicach od zera do czterdziestu stopni Celsjusza. Magazyn musi trwale chronić kanistry przed bezpośrednim nasłonecznieniem, które błyskawicznie powoduje blaknięcie etykiet, utratę czytelności kodów kreskowych i nadmierne nagrzewanie tworzywa. Ekstremalne wahania temperatur mogą doprowadzić do zjawiska skraplania się wody wewnątrz niedokładnie zamkniętych pojemników, co negatywnie wpływa na stabilność specjalistycznych dodatków uszlachetniających.
Rygorystyczne przestrzeganie ujednoliconych etapów kontroli bezpośrednio przekłada się na stabilność oraz bezpieczeństwo całego łańcucha zaopatrzenia. Uporządkowany system sprawdzania przyjeżdżających palet z towarem odczuwalnie zmniejsza ryzyko ludzkich pomyłek podczas późniejszego kompletowania wielopozycyjnych zamówień dla klientów hurtowych. Prawidłowo udokumentowana historia danej partii w systemie komputerowym ułatwia także szybką i bezbłędną rotację zapasów. Pracownicy magazynowi mogą dzięki temu bez problemu stosować zasadę wydawania najstarszych roczników w pierwszej kolejności, co skutecznie zapobiega gromadzeniu się przeterminowanego asortymentu na zapleczu.
Praktyka zarządzania asortymentem smarnym na dużą skalę wymaga odpowiedniego zaplecza technicznego oraz świetnej znajomości specyfiki konkretnych produktów. Firma ElektraOil, działająca w Zielonce od 1996 roku, jako autoryzowany dystrybutor sprawnie obsługuje hurtowe i detaliczne dostawy marek Fuchs oraz Avia. Organizacja dostępnej przestrzeni dla nowoczesnych środków silnikowych, przekładniowych i hydraulicznych na terenie tego mazowieckiego obiektu ściśle odzwierciedla rygorystyczne branżowe standardy logistyczne. Odpowiednia segregacja pojemników z zachowaniem bezpiecznych odstępów izolacyjnych od chemii agresywnej pozwala na bezproblemowe utrzymanie pierwotnych parametrów lepkościowych cieczy do czasu ich finalnej sprzedaży.
Kategorie artykułów
Polecane artykuły

Najnowsze trendy w zegarkach męskich z szkłem szafirowym

Jakie tradycyjne dania są najchętniej jedzone przez Polaków?

Jak uniknąć uszkodzeń chłodni podczas transportu towarów wrażliwych na temperaturę?
