Artykuł sponsorowany
Miejsca łączeń w końcowych odcinkach instalacji pneumatycznej i ich typowe nieszczelności
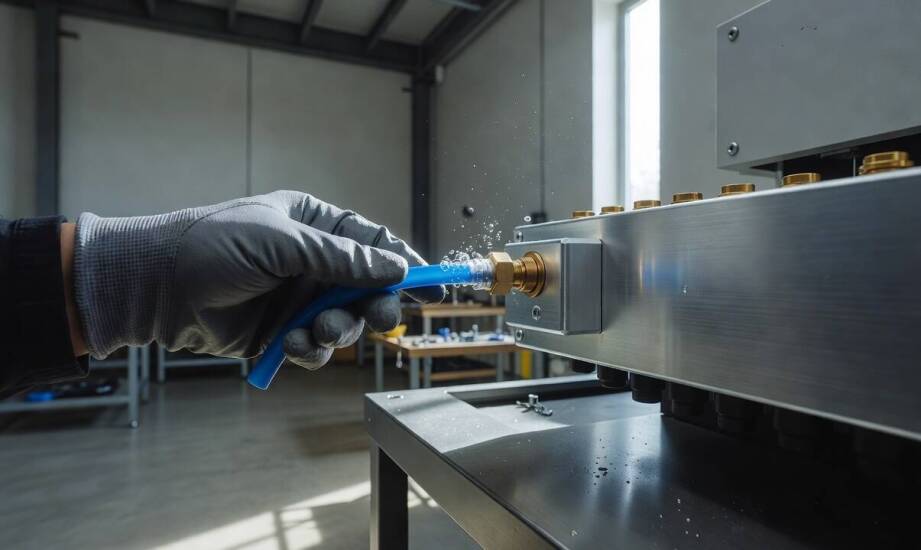
W zakładzie produkcyjnym na głównej linii montażowej maszyny pneumatyczne nierzadko zaczynają pracować z zauważalnym opóźnieniem. Ciśnienie robocze w punktach poboru stopniowo spada, chociaż główny kompresor działa bez przerwy i sterownik nie sygnalizuje żadnej awarii. Służby utrzymania ruchu zazwyczaj szukają źródła problemu w samej sprężarce, analizując stan filtrów i weryfikując drożność rur o największym przekroju. Przyczyną odczuwalnych spadków wydajności bywają jednak drobne nieszczelności ukryte w miejscach łączeń na końcówkach instalacji. Nakładające się na siebie, wielopunktowe wycieki potrafią skutecznie zdestabilizować cykl pracy maszyn i wymusić większy pobór prądu przez układ zasilający. Problem występuje najczęściej w obszarach, gdzie elastyczne przewody stykają się bezpośrednio z pracującymi siłownikami, zaworami oraz ręcznymi narzędziami udarowymi.
Przeczytaj również: Jakie są kluczowe aspekty instalacji systemu alarmowego Satel?
Przyczyny rozszczelnień przy punktach poboru powietrza
Połączenia zlokalizowane przy punktach poboru i bezpośrednich odbiornikach podlegają wielokrotnie większym obciążeniom mechanicznym niż główna magistrala dystrybucyjna. Odcinki końcowe układu pracują w warunkach ciągłych drgań maszyn, szarpnięć oraz nagłych wahań ciśnienia, co drastycznie skraca żywotność uszczelnień. Regularne podłączanie i odłączanie specjalistycznych narzędzi pneumatycznych wywołuje mikrouszkodzenia gniazd, które z biegiem miesięcy przekształcają się w ciągłe wycieki. Sztywno zamontowana pod dźwigarem rura rurociągu funkcjonuje w wyizolowanym środowisku, podczas gdy elementy osprzętu przy stacjach roboczych znoszą stałe naprężenia dynamiczne. Wynika to bezpośrednio z konstrukcji linii produkcyjnych, gdzie operatorzy wymagają dużej swobody ruchu przyłączy zasilających.
Przeczytaj również: Jak tworzywa sztuczne wpływają na efektywność energetyczną budynków?
Poszczególne technologie łączenia różnią się marginesem błędu podczas montażu oraz odpornością na przemysłowe warunki eksploatacji. Standardowe łączenia gwintowane wymagają fachowego ułożenia taśmy teflonowej lub użycia płynnej pasty uszczelniającej tuż przed skręceniem. Niedokładne wycentrowanie gwintu przed dokręceniem prowadzi do zerwania zwojów, natomiast brak zalecanego momentu obrotowego pozostawia mikroszczeliny dla gazu. Popularne szybkozłączki radykalnie usprawniają proces zmiany narzędzi, jednak zintegrowane z nimi pierścienie uszczelniające ulegają błyskawicznemu wytarciu. Otwarty profil tych złączy pochłania pył poprodukcyjny, co powoduje zarysowania powierzchni oporowych i powolne rozszczelnienie. Systemy wtykowe typu push-in gwarantują natychmiastowe zaciśnięcie przewodu, ale zintegrowany mechanizm chwytający opiera się na idealnie przygotowanej powierzchni materiału.
Przeczytaj również: Odbiór odpadów przemysłowych a gospodarka obiegu zamkniętego: co warto wiedzieć?
Wymogi montażowe i diagnostyka spadków ciśnienia
Trwałość zmodernizowanego układu zależy od bezwzględnego przestrzegania instrukcji obróbki elementów na etapie łączenia poszczególnych komponentów. Kluczowe przygotowanie tworzywa przed instalacją polega na cięciu pod kątem prostym, usunięciu najdrobniejszych zadziorów oraz kalibracji krawędzi. Pominięcie procesu gratowania skutkuje tym, że ostra krawędź ścina wewnętrzny o-ring podczas wsuwania w złączkę, co generuje przepust natychmiast po napełnieniu sieci. Stosowanie odpowiednich spoiw do metalu oraz trzymanie się parametrów dokręcania zapewniają szczelność gwintów przy wibracjach wysokiej częstotliwości. Bezawaryjny transfer medium wspierają prawidłowo zamontowane rurki do sprężonego powietrza, które muszą wytrzymać zjawisko uderzenia hydraulicznego podczas gwałtownego otwarcia zaworów maszynowych. Precyzja instalatora eliminuje ubytki jeszcze przed właściwym rozruchem linii.
Baczna obserwacja parametrów pracy odbiorników pozwala sprawnie wytypować sekcje rurociągu tracące medium robocze. Punktowy spadek ciśnienia manometrycznego bezpośrednio przy tłokach roboczych oraz opóźniony czas reakcji urządzeń wykonawczych to podstawowe objawy problemów. Zwiększone zapotrzebowanie na energię elektryczną i ciągła praca kompresora bez fazy odciążenia potwierdzają utratę szczelności w strefach roboczych. Firma Air Comp Tomasz Majrowski zajmuje się budową oraz modernizacją całych sieci sprężonego powietrza dla zakładów przemysłowych. Rzetelna identyfikacja pustych przebiegów wymaga wdrożenia pełnego audytu, podczas którego aparatura ultradźwiękowa izoluje częstotliwości charakterystyczne dla uchodzącego gazu. Wymiana wyeksploatowanych szybkozłączy przywraca maszynom docelowe parametry zasilania.
Systematyczna weryfikacja stanu technicznego w obrębie odcinków końcowych redukuje zjawisko marnotrawienia energii wykorzystywanej do zasilania kompresorów. W wyeksploatowanych, nieszczelnych lub nieprawidłowo konserwowanych instalacjach przemysłowych suma drobnych wycieków może osiągnąć pułap od 20 do 30 procent całkowitej produkcji sprężarki. Zaplanowana wymiana starych szybkozłączek, uszkodzonych węży poliuretanowych i zużytych gwintów stabilizuje ciśnienie w układzie. Utrzymanie pełnej szczelności na bezpośrednich przyłączach maszyn zmniejsza liczbę cykli tłoczenia, co znacząco wydłuża czas bezawaryjnej pracy głównego źródła zasilania.
Kategorie artykułów
Polecane artykuły

Najnowsze trendy w zegarkach męskich z szkłem szafirowym

Jakie tradycyjne dania są najchętniej jedzone przez Polaków?

Jak uniknąć uszkodzeń chłodni podczas transportu towarów wrażliwych na temperaturę?
